Riskienarviointi koneen häiriönpoistossa – mitä normaalikäytön arvioinnista jää helposti huomaamatta?
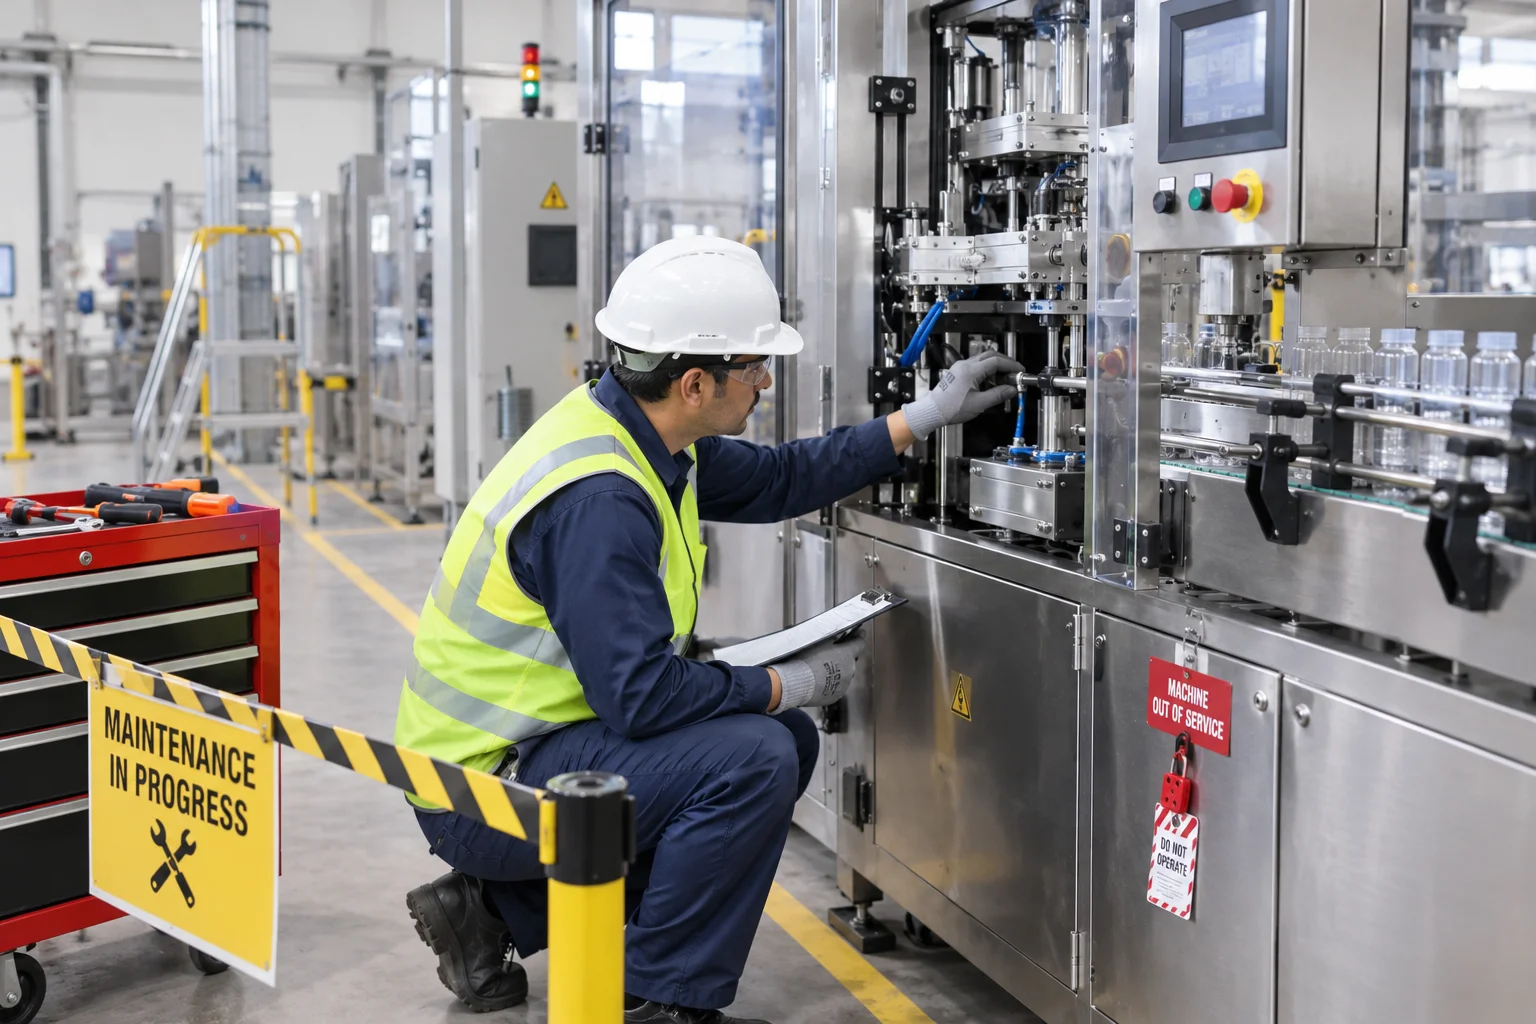
Tuotantolinja toimii normaalisti turvallisesti. Suojukset ovat paikallaan, turvalaitteet toimivat ja koneen käyttäjä työskentelee vaara-alueen ulkopuolella. Sitten kuljettimelle jää kappale jumiin, anturi likaantuu tai koneen sisälle kertyy puhdistettavaa materiaalia.
Tuotanto pysähtyy, ja työntekijän on puututtava koneen toimintaan.
Juuri tällaisissa tilanteissa koneen riskienarvioinnin kattavuus joutuu koetukselle. Normaalikäytössä toimivat turvallisuusratkaisut eivät välttämättä riitä, kun työntekijä joutuu avaamaan suojuksen, menemään vaara-alueelle tai käsittelemään koneen liikkuvia osia.
Koneen riskienarvioinnin on katettava normaalin tuotannon lisäksi myös ennakoitavat häiriö-, puhdistus-, säätö- ja kunnossapitotilanteet. Näissä työvaiheissa vaarat, työntekijän sijainti ja tarvittavat suojaustoimenpiteet voivat poiketa olennaisesti normaalikäytöstä.
Miksi häiriönpoisto pitää huomioida koneen riskienarvioinnissa?
Koneen turvallisuutta arvioidaan helposti sen perusteella, miten se toimii suunnitellussa tuotantoprosessissa.
Työntekijä syöttää materiaalia, käynnistää koneen ja valvoo sen toimintaa. Suojukset estävät pääsyn vaarallisiin liikkuviin osiin, ja turvalaitteet pysäyttävät vaarallisen toiminnon tarvittaessa.
Häiriötilanteessa työskentelyolosuhteet muuttuvat.
Työntekijä voi joutua poistamaan juuttuneen kappaleen, selvittämään materiaalitukoksen tai tarkistamaan koneen sisällä olevan mekanismin. Samalla hän voi joutua alueelle, jonne normaalin tuotannon aikana ei ole tarkoitus mennä.
Tällöin on arvioitava muun muassa, voiko kone käynnistyä odottamatta, vapautuuko koneeseen varastoitunutta energiaa tai voiko jokin toinen tuotantolinjan osa aiheuttaa vaarallisen liikkeen.
Työturvallisuuslain (738/2002) 41 § edellyttää, että huolto-, säätö-, korjaus-, puhdistus-, häiriö- ja poikkeustilanteisiin varaudutaan niin, etteivät ne aiheuta vaaraa tai haittaa työntekijöiden turvallisuudelle tai terveydelle.
Riskienarvioinnin on siksi perustuttava myös siihen, miten koneella todellisuudessa työskennellään.
Valmistajan ja työnantajan riskienarvioinnit täydentävät toisiaan
Koneen riskienarviointiin liittyy Suomessa kaksi keskeistä vastuunäkökulmaa: koneen valmistajan velvollisuudet ja työvälinettä käyttävän työnantajan velvollisuudet.
Valmistajan on huomioitava ennakoitavat käyttötilanteet
Valtioneuvoston asetus koneiden turvallisuudesta (400/2008) panee Suomessa täytäntöön konedirektiivin 2006/42/EY.
Asetuksen liitteen I mukaan valmistajan on varmistettava, että koneelle tehdään riskin arviointi. Kone on tämän jälkeen suunniteltava ja rakennettava arvioinnin tulokset huomioon ottaen.
Arvioinnissa on tunnistettava koneen vaarat ja niihin liittyvät vaaratilanteet. Lisäksi on huomioitava koneen tarkoitettu käyttö sekä kohtuudella ennakoitavissa oleva väärinkäyttö.
Turvallistamisen periaatteet koskevat myös koneen ennakoitavan käyttöiän eri vaiheita, kuten säätöä, kunnossapitoa ja käytöstä poistamista.
Valmistajan on siis huomioitava jo suunnittelussa, miten koneeseen voidaan turvallisesti puuttua silloin, kun se ei toimi normaalisti.
Työnantaja vastaa käytössä olevan koneen turvallisuudesta
Työnantajan velvollisuudet eivät pääty siihen, että kone on hankittu CE-merkittynä.
Työturvallisuuslain (738/2002) 10 § velvoittaa työnantajaa selvittämään ja tunnistamaan työstä ja työolosuhteista aiheutuvat haitta- ja vaaratekijät sekä arvioimaan niiden merkityksen työntekijöiden turvallisuudelle ja terveydelle, jos niitä ei voida poistaa.
Lisäksi valtioneuvoston asetus työvälineiden turvallisesta käytöstä ja tarkastamisesta (403/2008) edellyttää työnantajalta työvälineen turvallisuuden järjestelmällistä arviointia.
Työnantajan on huomioitava koneen todellinen käyttöympäristö, työmenetelmät ja käyttöolosuhteet.
Esimerkiksi valmistajan käyttöohjeissa kuvattu turvallinen häiriönpoistomenettely ei yksin riitä, jos työpaikalla konetta käytetään tavalla, joka poikkeaa valmistajan tarkoittamista olosuhteista.
Valmistajan tekemä riskienarviointi ei poista työnantajan velvollisuutta arvioida koneen käyttöön liittyviä vaaroja omalla työpaikallaan.
Viisi tilannetta, jotka riskienarvioinnissa kannattaa tarkastella erikseen
Häiriönpoisto ja kunnossapito eivät ole yksi yhtenäinen työvaihe. Niihin liittyy erilaisia vaaroja sen mukaan, mitä koneelle tehdään ja millaisessa tilassa se on.
1. Materiaalitukoksen poistaminen
Materiaalitukos voi syntyä esimerkiksi kuljettimelle, syöttölaitteeseen, puristimeen tai pakkauskoneeseen.
Tukoksen poistaminen voi edellyttää suojuksen avaamista tai pääsyä koneen liikkuvien osien läheisyyteen.
Erityisen tärkeää on selvittää, voiko tukoksen poistaminen vapauttaa mekaanista energiaa tai saada koneenosan liikkumaan odottamatta.
Esimerkiksi puristuksiin jäänyt kappale voi pitää mekanismin jännityksessä. Kun kappale irrotetaan, mekanismin asento voi muuttua äkillisesti.
Riskienarvioinnissa on tunnistettava tällaiset tilanteet ja määritettävä turvallinen menetelmä tukoksen poistamiseen.
2. Koneen puhdistaminen
Puhdistustyö voi edellyttää pääsyä alueille, joihin normaalikäytössä ei ole asiaa.
Koneen rakenteesta riippuen vaaroja voivat aiheuttaa esimerkiksi liikkuvat osat, terävät rakenteet, kuumat pinnat, kemikaalit tai koneeseen varastoitunut energia.
Puhdistuksen riskienarvioinnissa on selvitettävä, voidaanko työ tehdä turvallisesti vaara-alueen ulkopuolelta.
Jos koneen sisälle meneminen on välttämätöntä, tarvitaan kyseiseen tilanteeseen soveltuvat suojaustoimenpiteet.
Konedirektiivin liitteen I kohdassa 1.6 käsitellään kunnossapitoa ja koneeseen puuttumista. Vaatimuksiin kuuluu muun muassa se, että kone on suunniteltava niin, että käyttäjän tarvitsee puuttua sen toimintaan mahdollisimman vähän.
Tämä on tärkeä lähtökohta myös olemassa olevien koneiden turvallisuuden kehittämisessä.
3. Säätö ja vianetsintä
Kaikkia säätö- ja vianetsintätöitä ei voida tehdä koneen ollessa täysin jännitteetön tai muuten erotettuna energialähteistään.
Kaikkia säätö- ja vianetsintätöitä ei voida tehdä koneen ollessa täysin jännitteetön tai muuten erotettuna energialähteistään.
Joissakin tilanteissa esimerkiksi anturin toiminnan tarkistaminen tai liikkeen säätäminen voi edellyttää koneen tiettyjen toimintojen käyttämistä.
Tällöin on arvioitava, miten työ voidaan toteuttaa turvallisesti.
Jos kunnossapitotyö on välttämätöntä tehdä työvälineen ollessa käynnissä, käyttöasetuksen 403/2008 12 § edellyttää kirjallisia ohjeita. Niissä on esitettävä tarkoituksenmukaiset suojaustoimenpiteet tai tapa tehdä työ vaara-alueen ulkopuolella.
Työ on mahdollisuuksien mukaan tehtävä suojusta tai turvalaitetta poistamatta.
Käynnissä tehtävän työn turvallisuutta ei siis voida perustella pelkästään työntekijän kokemuksella tai sillä, että vastaava työ on aiemmin onnistunut ilman tapaturmaa.
4. Huolto ja korjaus
Kunnossapitotyössä koneen normaali turvallisuusrakenne voi muuttua tilapäisesti.
Suojuksia voidaan joutua irrottamaan, komponentteja vaihtamaan tai koneenosia siirtämään. Työntekijä voi joutua työskentelemään alueella, jossa on sähköisiä, mekaanisia, hydraulisia tai pneumaattisia vaaroja.
Valtioneuvoston asetuksen 403/2008 12 § sisältää kunnossapitotyön turvallisuutta koskevia vaatimuksia.
Työnantajan on varmistettava esimerkiksi, että vaaraa aiheuttava kaasun ja nesteiden paine ja virtaus sekä sähköjännite katkaistaan ja että korjattavan työvälineen käynnistäminen estetään luotettavasti korjaustyön aikana työntekijän ollessa vaara-alueella.
Lisäksi on huolehdittava muun muassa työntekijöiden riittävästä opetuksesta ja ohjauksesta sekä tarpeettoman vaara-alueelle pääsyn estämisestä.
5. Tuotantolinjan uudelleenkäynnistäminen
Häiriönpoiston turvallisuus ei pääty siihen, että tukos tai vika on poistettu.
Myös koneen palauttaminen tuotantokäyttöön on arvioitava.
Ennen uudelleenkäynnistämistä on varmistettava, ettei vaara-alueelle ole jäänyt työntekijöitä, työkaluja tai muita esineitä ja että tarvittavat suojukset sekä turvalaitteet ovat asianmukaisessa toimintakunnossa.
Erityisesti automatisoiduissa tuotantolinjoissa on arvioitava, miten yhden koneen käynnistäminen vaikuttaa muihin koneisiin.
Jos koneet muodostavat yhteisen tuotantoprosessin, yhden yksikön palauttaminen automaattikäyttöön voi vaikuttaa myös muiden yksiköiden toimintaan.
Hätäpysäytys ei korvaa energialähteistä erottamista
Yksi koneiden kunnossapidon tärkeimmistä turvallisuuskysymyksistä liittyy energian hallintaan.
Koneen pysäyttäminen ei välttämättä tarkoita, että se olisi turvallinen huollettavaksi.
Esimerkiksi hätäpysäytyksen käyttäminen voi pysäyttää vaarallisen liikkeen, mutta se ei sellaisenaan osoita, että kone olisi erotettu kaikista energialähteistään.
Koneeseen voi myös jäädä varastoitunutta energiaa.
Sitä voi olla esimerkiksi paineilmajärjestelmässä, hydraulijärjestelmässä, jousessa, nostetussa koneenosassa tai sähköisessä järjestelmässä.
Valtioneuvoston asetuksen 403/2008 11 § edellyttää, että työvälineessä on selvästi tunnistettavat ja tarvittaessa lukittavat laitteet, joilla se voidaan erottaa kaikista energialähteistään. Energiansyötön katkaisun jälkeen varastoitunut energia on voitava poistaa vaaraa aiheuttamatta.
Riskienarvioinnissa on tämän vuoksi selvitettävä, miten kone saatetaan kyseistä työtä varten turvalliseen tilaan ja miten tämän tilan säilyminen varmistetaan työn aikana.
Pelkkä ohjauspaneelista tehty pysäytys ei välttämättä täytä näitä edellytyksiä.
Mitä jos työntekijä joutuu ohittamaan turvalaitteen?
Turvalaitteen ohittamista ei pidä hyväksyä normaaliksi työmenetelmäksi vain siksi, että se nopeuttaa häiriönpoistoa.
Jos työntekijät joutuvat toistuvasti ohittamaan suojauksia saadakseen työn tehtyä, tilanne kertoo tarpeesta tarkastella koneen rakennetta, työmenetelmää ja turvallisuusratkaisuja.
Ensimmäinen kysymys ei ole, miten ohittaminen tehdään mahdollisimman nopeasti.
Sen sijaan on selvitettävä, miksi suojausta joudutaan ohittamaan ja voidaanko työn tarve ratkaista turvallisemmalla tavalla.
Esimerkiksi tukosten poistamista voidaan joissakin koneissa helpottaa muuttamalla rakennetta, lisäämällä turvallinen huoltoaukko tai suunnittelemalla tarkoitukseen sopiva käyttö- tai säätötila.
Mahdolliset ratkaisut on kuitenkin suunniteltava ja arvioitava kyseisen koneen vaarojen perusteella.
Valtioneuvoston asetuksen 403/2008 6 § edellyttää, etteivät työvälineen suojukset ja turvalaitteet saa olla helposti poistettavissa tai tehtävissä toimimattomiksi. Niiden on myös sallittava asetuksen 12 §:ssä tarkoitetut kunnossapitotoimenpiteet.
Turvallisen kunnossapidon mahdollistaminen kuuluu siten olennaisesti koneen suojausratkaisujen arviointiin.
Riskienarviointi ei saa perustua vain käyttöohjeeseen
Tähän ei ole yhtä kaikkiin koneisiin soveltuvaa vastausta.
Koneen käyttöohjeet ovat tärkeä lähtötieto, mutta ne eivät yksin kuvaa kaikkia työpaikan todellisia olosuhteita.
Käyttöohjeessa voidaan esimerkiksi määritellä, miten tukos poistetaan turvallisesti. Työpaikalla koneeseen on kuitenkin voitu myöhemmin liittää uusi kuljetin, sen ympärille on rakennettu lisää rakenteita tai tuotantomenetelmää on muutettu.
Tällaiset muutokset voivat vaikuttaa siihen, miten häiriönpoisto käytännössä tehdään.
Riskienarvioinnissa on siksi tarkasteltava sekä valmistajan ohjeita että koneen todellista käyttöä.
Hyödyllisiä lähtötietoja ovat esimerkiksi kunnossapidon työohjeet, vikahistoria, läheltä piti -tilanteet sekä koneenkäyttäjien ja kunnossapitohenkilöstön kokemukset.
Erityisesti toistuvat häiriöt kannattaa selvittää.
Jos sama tukos joudutaan poistamaan useita kertoja työvuoron aikana, kyse ei ole enää harvinaisesta poikkeustilanteesta. Toistuva häiriö on otettava huomioon turvallisuusratkaisujen ja työmenetelmien suunnittelussa.
Miten häiriönpoiston riskienarviointi tehdään käytännössä?
Hyödyllinen tapa arvioida häiriönpoiston turvallisuutta on tarkastella todellista työtilannetta vaihe vaiheelta.
1. Tunnistetaan häiriötilanteet
Ensin selvitetään, millaisia häiriöitä koneessa esiintyy ja millaisiin toimenpiteisiin ne johtavat.
Tarkasteluun kannattaa ottaa sekä yleiset että harvemmin esiintyvät mutta mahdollisesti vakavia vaaroja aiheuttavat tilanteet.
2. Selvitetään työn todellinen kulku
Seuraavaksi tarkastellaan, miten työntekijä käytännössä poistaa häiriön.
Mistä hän lähestyy konetta? Mitä suojuksia avataan? Mihin työntekijän kädet tai muu keho voivat ulottua? Mitä koneen toimintoja tarvitaan työn aikana?
Tässä vaiheessa koneenkäyttäjien ja kunnossapitohenkilöstön osallistuminen arviointiin on erityisen hyödyllistä.
3. Tunnistetaan vaarat ja arvioidaan riskit
Jokaisessa työvaiheessa tunnistetaan mahdolliset vaarat ja arvioidaan niihin liittyvät riskit.
Arvioinnissa huomioidaan esimerkiksi mahdollisen vamman vakavuus ja vaaratilanteen toteutumisen todennäköisyys.
Myös koneen mahdolliset vikaantumiset ja odottamattomat liikkeet on otettava huomioon.
4. Määritetään riskin pienentämistoimenpiteet
Kun vaarat on tunnistettu, valitaan tarvittavat toimenpiteet.
Koneiden turvallistamisessa ensisijaisena tavoitteena on poistaa tai pienentää riskejä turvallisella suunnittelulla ja rakenteella.
Jos vaaraa ei voida poistaa, tarvitaan asianmukaisia suojaustoimenpiteitä.
Vasta tämän jälkeen tarkastellaan jäljelle jääviä riskejä ja niihin liittyviä ohjeita, varoituksia sekä muita tarvittavia toimenpiteitä.
5. Varmistetaan ratkaisujen toimivuus
Riskienarvioinnin tulokset on vietävä käytäntöön.
Jos arvioinnissa tunnistetaan tarve muuttaa suojausta, turvallisuustoimintoa tai työmenetelmää, toteutuksen jälkeen on varmistettava, että ratkaisu toimii tarkoitetulla tavalla.
Samalla on tarkistettava, ettei muutos aiheuta uusia vaaroja.
Riskienarviointi on valmis vasta, kun tarvittavat toimenpiteet on toteutettu ja niiden vaikutus turvallisuuteen on arvioitu.
Miten riskienarviointi dokumentoidaan?
Riskienarvioinnin dokumentoinnin tarkoituksena on osoittaa, mitä on arvioitu, millaisia vaaroja on tunnistettu ja miten riskejä on pienennetty.
Käytännössä dokumentaatiossa kannattaa kuvata ainakin arvioinnin kohde ja rajaus, tarkastellut työvaiheet, tunnistetut vaarat, arvioidut riskit, valitut riskin pienentämistoimenpiteet sekä niiden toteutuksen ja toimivuuden varmistaminen.
Myös mahdolliset jäljelle jäävät riskit ja niihin liittyvät käyttö- tai kunnossapito-ohjeet on huomioitava.
Dokumentaation laajuus riippuu koneesta ja arvioitavasta kokonaisuudesta.
Yksittäisen koneen säännöllisen puhdistustyön arviointi voi olla huomattavasti suppeampi kuin laajan automatisoidun tuotantolinjan häiriönpoiston ja kunnossapidon turvallisuusarviointi.
Tärkeintä on, että arvioinnin perusteet ja johtopäätökset ovat ymmärrettäviä ja että dokumentaatio vastaa koneen todellista käyttöä.
Milloin koneen riskienarviointi pitää päivittää?
Riskienarviointia ei ole tarkoitettu pysyväksi asiakirjaksi, jota ei enää tarkastella ensimmäisen hyväksynnän jälkeen.
Työturvallisuuslain 10 § edellyttää, että työn vaarojen selvitys ja arviointi tarkistetaan olosuhteiden olennaisesti muuttuessa ja pidetään muutenkin ajan tasalla.
Lisäksi käyttöasetuksen 403/2008 4 § edellyttää työvälineen turvallisuuden järjestelmällistä arviointia erityisesti tuotannon ja työmenetelmien muutosten yhteydessä.
Riskienarvioinnin päivittäminen voi tulla ajankohtaiseksi esimerkiksi silloin, kun koneen käyttöä muutetaan, siihen lisätään uusia laitteita, suojausratkaisuja muutetaan tai työmenetelmä muuttuu.
Myös toistuvat häiriöt, vaaratilanteet ja kunnossapidossa havaitut puutteet ovat perusteltuja syitä tarkastella aiempaa arviointia uudelleen.
Arvioinnin päivittämistä ei pidä jättää odottamaan tapaturmaa.
Mitä ISO 12100 tarkoittaa koneen riskienarvioinnissa?
ISO 12100:2010 on koneiden turvallisuutta käsittelevä kansainvälinen standardi, jonka aiheena ovat turvallisen suunnittelun yleiset periaatteet, riskin arviointi ja riskin pienentäminen.
Standardissa kuvataan järjestelmällinen lähestymistapa koneen vaarojen tunnistamiseen sekä riskien arviointiin ja pienentämiseen koneen elinkaaren eri vaiheissa.
Standardi tukee erityisesti koneen valmistajan suunnitteluprosessia.
Sitä voidaan hyödyntää myös olemassa olevien koneiden turvallisuuden tarkastelussa, kun arvioidaan esimerkiksi koneen rakennetta, vaarallisia toimintoja tai riskin pienentämiseen tarvittavia teknisiä ratkaisuja.
Lokakuussa 2026 ISO 12100:2010 on edelleen julkaistu voimassa oleva kansainvälinen painos. Uutta versiota valmistellaan, mutta keskeneräistä standardiluonnosta ei pidä käsitellä voimassa olevana standardina.
Mitä eroa on riskienarvioinnilla ja koneturvallisuuskartoituksella?
Riskienarviointi ja koneturvallisuuskartoitus liittyvät toisiinsa, mutta ne eivät välttämättä tarkoita samaa asiaa.
Koneturvallisuuskartoituksella voidaan tarkoittaa esimerkiksi koneen turvallisuuden nykytilan selvittämistä, jossa tunnistetaan näkyviä puutteita ja määritetään jatkotoimenpiteiden tarvetta.
Riskienarvioinnissa puolestaan tarkastellaan järjestelmällisesti tunnistettuja vaaroja, arvioidaan niihin liittyviä riskejä ja määritetään tarvittavia riskin pienentämistoimenpiteitä.
Kartoituksen tarkka sisältö riippuu palvelun rajauksesta. Siksi kartoituksen ja varsinaisen riskienarvioinnin sisältö kannattaa määritellä selkeästi jo työn tilausvaiheessa.
Erityisesti monimutkaisissa koneissa ja tuotantolinjoissa alustava turvallisuuskartoitus voi auttaa tunnistamaan, mihin osa-alueisiin yksityiskohtaisempi riskienarviointi kannattaa kohdistaa.
Häiriönpoiston turvallisuus ratkaistaan ennen seuraavaa häiriötä
Koneen turvallisuutta ei kannata arvioida pelkästään silloin, kun tuotanto toimii suunnitellusti.
Häiriönpoistossa, puhdistuksessa ja kunnossapidossa työntekijä voi joutua tilanteisiin, joissa normaalikäytön suojausratkaisut eivät yksin riitä.
Siksi näiden työvaiheiden riskit on tunnistettava etukäteen ja turvalliset työmenetelmät suunniteltava ennen seuraavaa häiriötilannetta.
Jos koneen turvallinen käyttö edellyttää toistuvasti suojauksen ohittamista, vaara-alueelle menemistä tai epäselviä työmenetelmiä, kyseessä on turvallisuuden kehittämistä vaativa tilanne.
Koneturvan asiantuntijat auttavat yrityksiä koneiden ja tuotantolinjojen riskienarvioinnissa sekä turvallisuuden kehittämisessä. Järjestelmällinen arviointi antaa perustan tarvittavien suojaustoimenpiteiden suunnittelulle ja toteutukselle.
Usein kysyttyä koneen riskienarvioinnista
Pitääkö koneen riskienarvioinnissa huomioida häiriönpoisto?
Kyllä. Koneen riskienarvioinnissa on huomioitava ennakoitavat käyttö- ja vaaratilanteet. Työturvallisuuslain 41 § edellyttää lisäksi, että työpaikalla varaudutaan huolto-, säätö-, korjaus-, puhdistus-, häiriö- ja poikkeustilanteisiin siten, etteivät ne aiheuta vaaraa työntekijöiden turvallisuudelle tai terveydelle.
Kuka vastaa käytössä olevan koneen riskienarvioinnista?
Työnantaja vastaa työssä käytettävän koneen turvallisuuden arvioinnista työpaikalla. Koneen valmistajalla on erilliset velvollisuudet koneen suunnitteluun, rakentamiseen ja vaatimustenmukaisuuden osoittamiseen liittyen. Valmistajan tekemä riskienarviointi ei poista työnantajan velvollisuuksia.
Riittääkö CE-merkintä osoittamaan koneen turvallisuuden?
Ei yksin. CE-merkintä liittyy valmistajan ilmoitukseen koneen vaatimustenmukaisuudesta. Työnantajan on lisäksi varmistettava, että kone soveltuu kyseiseen työhön ja käyttöolosuhteisiin ja että sen käyttö on turvallista.
Voiko koneen huoltaa hätäpysäytyksen jälkeen?
Pelkkä hätäpysäytys ei automaattisesti tarkoita, että kone olisi turvallinen huollettavaksi. Ennen kunnossapitotyötä on arvioitava energialähteistä erottamisen, varastoituneen energian poistamisen ja odottamattoman käynnistymisen estämisen tarve.
Saako kunnossapitotyötä tehdä koneen ollessa käynnissä?
Joissakin tilanteissa käynnissä tehtävä kunnossapitotyö voi olla välttämätöntä. Valtioneuvoston asetuksen 403/2008 12 § edellyttää tällöin kirjallisia ohjeita, joissa määritetään tarkoituksenmukaiset suojaustoimenpiteet tai tapa tehdä työ vaara-alueen ulkopuolella. Työ on mahdollisuuksien mukaan tehtävä suojusta tai turvalaitetta poistamatta.
Milloin riskienarviointi pitää uusia?
Riskienarviointi on tarkistettava olosuhteiden olennaisesti muuttuessa ja pidettävä muutenkin ajan tasalla. Erityisesti tuotannon, työmenetelmien ja koneen turvallisuuteen vaikuttavien olosuhteiden muutokset voivat edellyttää arvioinnin päivittämistä.
Onko ISO 12100 pakollinen riskienarvioinnissa?
ISO 12100 on koneiden riskin arviointia ja riskin pienentämistä käsittelevä standardi. Lainsäädäntö asettaa koneen turvallisuutta ja riskienarviointia koskevat velvoitteet. Standardin käyttö tarjoaa menetelmän näiden vaatimusten toteuttamiseen, mutta standardin soveltaminen ja oikeudellinen asema on arvioitava kyseisen koneen ja sovellettavan sääntelyn perusteella.